
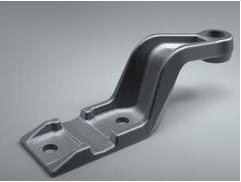
Q215A铸件加工-铸钢件加工选哪家
多年来,东明特钢时刻关注机械五金加工行业的发展,管理体制灵活,发展思路明确,积极与国内外各大公司进行合作,引用相关领域的技术,致力于铸钢件加工业务,狠抓产品质量与售后服务,不断拓宽经营渠道与范围,公司产品质量稳定,工艺精巧,款式新颖,公司的加工服务更是广受机械厂的赞誉,以服务至上为服务特色,在沈阳市备受欢迎。
Q215A铸件加工-铸钢件加工选哪家。 沈阳东明特钢制造有限公司,可靠致力于铸钢件加工,于2010-04-12在沈阳市成立,自创建以来,始终坚持学习、、创新的经营指导方针,不断引入成熟技术工艺和铸钢件加工装备,积极吸收高新技术人才,竭诚服务于广大用户,在全国拥有良好的口碑与信誉,深受机械厂的信任。
铸钢件生产中浇注工艺操作
浇注工艺是铸钢件整个生产流程中至关重要的一个环节,如果该环节没有处理得当铸造出合格的铸钢件很困难,因此在铸钢件生产中,应该严格按照要求来进行浇注环节各项操作。
为了获得合格的铸钢件,严格控制浇注温度、浇注速度,严格遵守浇注操作规程很关键。
(1)就浇注温度而言,浇注温度对铸件质量影响很大,应该根据合金种类、铸件结构和铸型特点确定合理的浇注温度范围。根据碳钢的型号选择合理的浇注温度,一般浇注温度在1540-1580℃(浇包内钢水温度)之间。
(2)就浇注速度而言,在保证型腔内的气体排出顺畅的条件下,对要求同时凝固的铸件可采用较高浇注速度,对要求实现顺序凝固的铸件,尽可能采用较低的浇注速度。
(3)就浇注操作要求而言一般需要按照以下几点来遵守:a。浇注大、中型铸钢件,钢水要在钢包内静置1-2min后进行浇注。b。浇注后待铸件凝固完毕,要及时卸除压铁和箱卡,以减少铸件收缩阻力,避免铸件产生裂纹缺陷。
Q215A铸件加工-铸钢件加工选哪家。
铸钢件的进行是为很多铸钢件企业进行钢材产品生产的关键技术,铸钢件就是锻造工艺典型的产品,关于铸钢件的生产工作中浇注是重要的一个步骤。在铸钢件浇筑作业要求,通常需要根据以下要点:铸造大型,中型钢铸件,浇注后钢包内钢水静1-2min平静。
铸钢件凝固完成后,工作人员应及时拆除压铁箱,这么做是为了消除铸钢件件缩,避免铸钢件的裂纹缺陷。先简单的掌握以上铸钢件浇注知识详情,希望能够为客户朋友的进行铸钢件的选购、使用提供支持帮助,如果您想要了解更加的铸钢件产品生产知识的话,请您光临我们公司进行咨询了解。
铸钢件的铸造方法‘杜微慎防’。如今,随着当今社会经济的不断进步发展,铸钢件的生产成为了很多铸钢件企业重要的工作,也是很多铸钢件企业使用常见的产品。
铸钢件在力学性能的各向异性并不显著,这是优于锻钢件的一方面。研究工作表明:轧制钢材纵向力学性能通常略高于同牌号的铸钢件,横向性能则低于铸钢件其平均性能基本上与质量良好的铸钢件大致相同。有些高技术产品,在零件的设计过程中往往要考虑材料在三个坐标轴方向的性能,铸钢件的上述长处就值得被重视了。
铸钢件不论其重量大小、批量多少,均易于按没计者的构思制成具有合理外形和内部轮廓、刚度高、形状复杂且应力集中不显著的零件。单件或小批量生产时,可用木质模样(模样及芯盒)或聚萃乙烯气化模样,生产准备的周期很短。大批量生产时,可用塑料模或金属模样,并用适当的造型工艺,使铸件有符合要求的尺寸精度和表面质量,这些特点是锻件难以做到的。
铸钢件造型操作
1、铸钢件操作流程
顺序是:选取合适砂箱→放置木模→填砂→紧实→放置上砂箱→安置浇冒口→填砂→紧实→起模修型→硬化
2、铸钢件操作方法及质量标准
(1)根据铸件模型的形状和大小,选取合适的砂箱。
(2)把铸件模型放到砂箱内的适当位置。
(3)往砂箱中加入适当造型砂,使用工具将砂箱中的造型砂紧实,紧实程度要适中。
(4)用刮板刮去高出砂箱的造型砂,使砂型表面和砂箱的边缘平齐。
(5)用毛刷清理模型表面浮砂,覆盖塑料薄膜并使薄膜平整。
(6)放置上砂箱,上、下砂箱箱口要对齐。
(7)在上砂箱中合适位置放置浇冒口,添加造型砂并紧实。
(8)分箱起模,修型并扎气眼硬化。
铸钢件是如今钢材产品市场备受欢迎的存在,是值得不少钢材使用客户信赖认可的存在,公司了解铸钢件各方面的使用维护技巧,关于铸钢件的具体冒口设置的小知识,小编为您进行了如下概括。
1、对于壁厚不均匀的合金铸钢件,每个热节部位都要设置冒口。
2、应尽量设置在铸钢件被补缩部位的顶部或近旁。
3、当铸钢件在不同高度上有热节需要补缩时,可设置多个冒口,但各冒口的补缩区要隔开。
4、冒口建议不设置在铸钢件重要的或受力较大的部位。
5、应尽量使内浇道通过冒口。
6、冒口应尽量不设置在合金铸钢件应力集中处。
7、冒口建议设置在铸钢件需要机械加工的表面上。
东明特钢不断引进成熟产品加工设备及管理经验,积极面对产品加工市场竞争,以全心全意为顾客服务,忠实履行自己的职业职责为服务标准,认真求索,为机械厂提供更优异的产品,更贴心的铸钢件加工服务。并以优良的信誉和良好的服务深受新老客户客户的青睐,让您的产品,交给我们,安心,放心,省心!沈阳东明特钢制造有限公司一如既往的为新老客户提供有品质的铸钢件加工服务!
欢迎广大新老客户莅临洽谈合作,我们有Q215A铸件加工,铸钢件加工等信息你来询


