
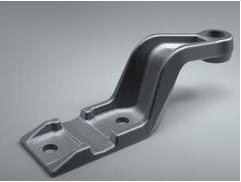
40MnB铸钢件加工-沈阳市可信赖的铸钢件加工推荐
东明特钢内部机制健全,在沈阳市屹立多年,拥有成熟精密的加工仪器与可靠的技术人员,优廉的价格,优异的产品,可靠的技术,实力靠谱与同类行业。我们主要提供具有服务至上特色的铸钢件加工服务,产品质量稳定,工艺精巧。加工周期:一个工程期。我司凭借良好的服务,我们获得新老客户的一致认可。
40MnB铸钢件加工-沈阳市可信赖的铸钢件加工推荐。 沈阳东明特钢制造有限公司是一家可靠的铸钢件加工公司,公司一贯遵循“诚信、创新、求精、服务”的经营理念,自2010-04-12成立以来,我们以优良的品质,优廉的价格,贴心的服务赢得了广大机械厂的好评,我们有着非常丰富的行业经验,一直坚持做的产品,以满足市场需要和客户要求为己任,让顾客放心。
导读:2015-2020年中国铸造加工行业市场分析,铸造加工的水平直接关系着铸造行业的发展水平,我国铸造加工行业的这种现状很难满足我国从铸造大国向铸造强国迈进的目标,我国铸造机械行业的发展任重而道远。
我国铸造机械的进出口规模的比例是3:1,即我国出口一台铸造机械的同时进口了三台铸造机械。我国铸造机械行业规格品种基本齐全,但中低档产品过剩、产品缺乏的状况。
从我国铸造机械的进出口规模的情况来看,这反映了我国市场对中铸造机械产品需求明显增加,也反映出国产中产品在技术水平、产值上都存在明显不足, 无法在产品质量、技术指标、用户服务等方面满足用户需求。我国铸造机械的现状与铸造行业的问题如出一辙,也是中低端产品过剩,产品不足。
铸造机械的水平直接关系这铸造行业的发展水平,我国铸造机械行业的这种现状很难满足我国从铸造大国向铸造强国迈进的目标,我国铸造机械行业的发展任重而道远。
虽然我国铸造机械行业工业总产值不断创新高,但国内铸造机械产品的数控化率仍然较低。从出口来看,国内铸造机械行业年出口额约1亿美元,出口量约1500 台,其中数控产品占比不足两成。从我国整个机床工具行业来看,铸造机械的出口占比很小,行业整体技术水平发展任重道远。从进口情况来看,铸造机械行业年进 口额超过2亿美元,进口量约500台。铸造机械行业进出口呈现不稳定态势,曾经出现连续3年进口大幅下降而出口也大幅下挫的局面。可见,国内铸造机械行业 受其行业形势的影响十分明显。
40MnB铸钢件加工-沈阳市可信赖的铸钢件加工推荐。
铸钢件生产中浇注工艺操作
浇注工艺是铸钢件整个生产流程中至关重要的一个环节,如果该环节没有处理得当铸造出合格的铸钢件很困难,因此在铸钢件生产中,应该严格按照要求来进行浇注环节各项操作。
为了获得合格的铸钢件,严格控制浇注温度、浇注速度,严格遵守浇注操作规程很关键。
(1)就浇注温度而言,浇注温度对铸件质量影响很大,应该根据合金种类、铸件结构和铸型特点确定合理的浇注温度范围。根据碳钢的型号选择合理的浇注温度,一般浇注温度在1540-1580℃(浇包内钢水温度)之间。
(2)就浇注速度而言,在保证型腔内的气体排出顺畅的条件下,对要求同时凝固的铸件可采用较高浇注速度,对要求实现顺序凝固的铸件,尽可能采用较低的浇注速度。
(3)就浇注操作要求而言一般需要按照以下几点来遵守:a。浇注大、中型铸钢件,钢水要在钢包内静置1-2min后进行浇注。b。浇注后待铸件凝固完毕,要及时卸除压铁和箱卡,以减少铸件收缩阻力,避免铸件产生裂纹缺陷。
铸钢件在力学性能的各向异性并不显著,这是优于锻钢件的一方面。研究工作表明:轧制钢材纵向力学性能通常略高于同牌号的铸钢件,横向性能则低于铸钢件其平均性能基本上与质量良好的铸钢件大致相同。有些高技术产品,在零件的设计过程中往往要考虑材料在三个坐标轴方向的性能,铸钢件的上述长处就值得被重视了。
铸钢件不论其重量大小、批量多少,均易于按没计者的构思制成具有合理外形和内部轮廓、刚度高、形状复杂且应力集中不显著的零件。单件或小批量生产时,可用木质模样(模样及芯盒)或聚萃乙烯气化模样,生产准备的周期很短。大批量生产时,可用塑料模或金属模样,并用适当的造型工艺,使铸件有符合要求的尺寸精度和表面质量,这些特点是锻件难以做到的。
铸钢件是如今钢材产品市场备受欢迎的存在,是值得不少钢材使用客户信赖认可的存在,公司了解铸钢件各方面的使用维护技巧,关于铸钢件的具体冒口设置的小知识,小编为您进行了如下概括。
1、对于壁厚不均匀的合金铸钢件,每个热节部位都要设置冒口。
2、应尽量设置在铸钢件被补缩部位的顶部或近旁。
3、当铸钢件在不同高度上有热节需要补缩时,可设置多个冒口,但各冒口的补缩区要隔开。
4、冒口建议不设置在铸钢件重要的或受力较大的部位。
5、应尽量使内浇道通过冒口。
6、冒口应尽量不设置在合金铸钢件应力集中处。
7、冒口建议设置在铸钢件需要机械加工的表面上。
钢材产品市场随着社会经济的发展逐渐壮大起来,铸钢件算是常见的钢材产品之一,关于铸钢件的生产中是如何进行补漆作业的?小编为您进行了如下概括总结。
1、首先我们应当准备修补所使用的工具:砂纸、刷子、喷漆或者是桶漆,选择油漆的时候应当尽量选择防锈油漆或者是聚酯型的面漆,还应当要保证铸钢件的涂刷的次数在两次以上。需要将生锈位置的锈斑用砂纸打磨干净。
2、使用油漆进行 次的粉刷的时候应当尽量粉刷均匀,待油漆干透之后再进行二次的粉刷,二次进行涂刷的时候应当使用聚氨酯型面漆,涂刷的时候应当尽量保证表面光滑。
3、若铸钢件的老化情况比较严重的时候,应当尽量考虑更换新的。
客户朋友可根据以上三点对铸钢件进行合理补漆作业,希望能够帮助更多企业顺利生产,提升生产效率提供支持帮助。
技术、质量可靠,东明特钢加速改革与创新,至力于服务基础工业,积极开拓铸钢件加工新事业,我们的产品种类繁多,并可根据客户的具体要求单独加工定制等。我们愿竭诚为机械厂提供稳定、保质、保量的铸钢件加工服务。欢迎各界相关人士来电咨询、订货,参观我厂,公司地址沈阳市苏家屯区青城街88号
欢迎新老客户了解40MnB铸钢件加工,铸钢件加工,我们有大量产品/服务资讯等你来询


