
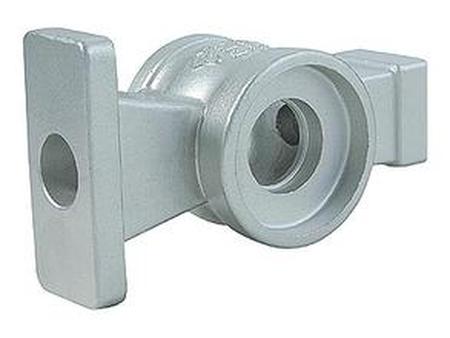
JO3000铸造件-销量好的铸钢件哪里有卖
东明特钢是一家具有实力的铸钢件生产企业,一直把满足客户要求作为企业经营的核心,严把质量关口,努力提率是我们的目标。我司坚持不懈,努力为需求群体提供适应市场需求的铸钢件。“创新产品种类,严格质量控制”,公司遵循着这样的原则,持续为客户提供有口碑的铸钢件。
JO3000铸造件-销量好的铸钢件哪里有卖。 沈阳东明特钢制造有限公司是一家从事铸钢件生产的可靠公司,位于沈阳市苏家屯区青城街88号,地理位置优越,交通便利。东明特钢创立于2010-04-12,经过快速的发展,凝聚培养了一大批技术人才和管理团队。在机械五金加工行业发展中,我们主要面向需求群体提供铸钢件等产品。
电弧炉炼钢是铸钢生产中应用广泛的炼钢方法。这种方法是利用电弧产生的高温和热能来熔化固体炉料,使钢液过热,从而实现冶炼的目标。铸钢生产中普遍应用的是三相电弧炉,按照炉衬耐火材料的化学性质可分为碱性电弧炉和酸性电弧炉。用碱性电弧炉炼钢时,造碱性炉渣,具有脱磷和脱硫能力:而酸性电弧炉造酸性炉渣,则不具有脱硫能力。电弧炉炼钢工艺依照是否具有氧化过程而分为氧化法和不氧化法。氧化法能有效地脱磷、脱碳和去除钢液中的气体和夹杂物,钢的冶金质量较高。我国目前在铸钢生产上广泛应用的是碱性电弧炉氧化法炼钢。
炼钢的任务是炼出温度、成分符合规范要求的高质量钢液。不同的炼钢方法往往采用不同的渣系(氧化性、还原性、酸性、碱性等)作为炼好钢的手段,造渣制度是关键。碱性电弧炉氧化法炼钢一般包括炉料熔化期、氧化期和还原期。冶炼半成品时,一般无还原期。
JO3000铸造件-销量好的铸钢件哪里有卖。
铸钢件的钢度好,浇注初期砂型强度高,这就有条件利用铸铁凝固过程的石墨化膨胀,有效地消除缩孔缩松缺陷,实现灰铸铁、球墨铸铁件的少冒口、无冒口铸造。
机床铸件被广泛应用到仪器仪表,电子,轻工,标准件,轴承业,汽配行业等零部件的加工,它的应用范围是广泛的。
机床铸件提高型砂、芯砂的耐火度,经过机械加工后的床身铸件,涂漆前用金属清洗剂或洁净的工业汽油进行淋洗或刷洗,清除表面的油污和其他污物。浇注时不断流。粘砂在机床铸件表面上,全部或部分覆盖着一层金属与砂的混合物或一层烧结构的型砂,致使机床铸件表面粗糙。底漆刷涂或喷、浸要均匀,底漆在使用前充分搅拌均匀,稀释至适当的黏度再进行涂抹。
铸钢件生产中浇注工艺操作
浇注工艺是铸钢件整个生产流程中至关重要的一个环节,如果该环节没有处理得当铸造出合格的铸钢件很困难,因此在铸钢件生产中,应该严格按照要求来进行浇注环节各项操作。
为了获得合格的铸钢件,严格控制浇注温度、浇注速度,严格遵守浇注操作规程很关键。
(1)就浇注温度而言,浇注温度对铸件质量影响很大,应该根据合金种类、铸件结构和铸型特点确定合理的浇注温度范围。根据碳钢的型号选择合理的浇注温度,一般浇注温度在1540-1580℃(浇包内钢水温度)之间。
(2)就浇注速度而言,在保证型腔内的气体排出顺畅的条件下,对要求同时凝固的铸件可采用较高浇注速度,对要求实现顺序凝固的铸件,尽可能采用较低的浇注速度。
(3)就浇注操作要求而言一般需要按照以下几点来遵守:a。浇注大、中型铸钢件,钢水要在钢包内静置1-2min后进行浇注。b。浇注后待铸件凝固完毕,要及时卸除压铁和箱卡,以减少铸件收缩阻力,避免铸件产生裂纹缺陷。
东明特钢产品质量可靠,价格公道,每一个出库的铸钢件都要经过严格质量检测,达到质量标准才可以出厂。高标准,精细化,零缺陷,是企业对职工的基本要求。当需求群体与我公司签订订单后,您需要注意我司指定的付款方式为在线支付,临时有变动的情况下,我们会及时与您取得联系。
真诚为客户提供好的产品,周到细致的服务是沈阳东明特钢制造有限公司一直奉行的销售准则,使得公司销售的铸钢件在机械五金加工行业中有着强大的竞争优势。我司通过多年在本行业的不断研究,以及对公司产品品质的坚持,已赢得广大需求群体一致肯定。本公司将以“面向客户,适应市场”为导向,力求价格让用户满意,产品质量得客户肯定。
我们还有JO3000铸造件,铸钢件等信息等您咨询了解,欢迎致电联系我们


