
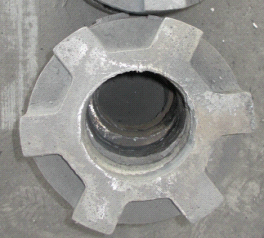
江西铸造件批发-沈阳市实惠的铸造件批售
沈阳东明特钢制造有限公司拥有一支经验丰富、实力过硬的生产销售队伍,专注于铸造件的生产和研发,自成立以来,始终把客户的利益放在靠前,不断引进吸收国内外同行的设计理念和制造技术,在机械五金加工行业中成绩显著,并积极为客户开发低成本,高生产效率,满足客户需要的新产品。公司立志为广大中小型企业提供优异的铸造件产品,始终坚持诚信和互惠原则,坚持用真诚的服务去打动客户。
江西铸造件批发-沈阳市实惠的铸造件批售。
导读:2015-2020年中国铸造加工行业市场分析,铸造加工的水平直接关系着铸造行业的发展水平,我国铸造加工行业的这种现状很难满足我国从铸造大国向铸造强国迈进的目标,我国铸造机械行业的发展任重而道远。
我国铸造机械的进出口规模的比例是3:1,即我国出口一台铸造机械的同时进口了三台铸造机械。我国铸造机械行业规格品种基本齐全,但中低档产品过剩、产品缺乏的状况。
从我国铸造机械的进出口规模的情况来看,这反映了我国市场对中铸造机械产品需求明显增加,也反映出国产中产品在技术水平、产值上都存在明显不足, 无法在产品质量、技术指标、用户服务等方面满足用户需求。我国铸造机械的现状与铸造行业的问题如出一辙,也是中低端产品过剩,产品不足。
铸造机械的水平直接关系这铸造行业的发展水平,我国铸造机械行业的这种现状很难满足我国从铸造大国向铸造强国迈进的目标,我国铸造机械行业的发展任重而道远。
虽然我国铸造机械行业工业总产值不断创新高,但国内铸造机械产品的数控化率仍然较低。从出口来看,国内铸造机械行业年出口额约1亿美元,出口量约1500 台,其中数控产品占比不足两成。从我国整个机床工具行业来看,铸造机械的出口占比很小,行业整体技术水平发展任重道远。从进口情况来看,铸造机械行业年进 口额超过2亿美元,进口量约500台。铸造机械行业进出口呈现不稳定态势,曾经出现连续3年进口大幅下降而出口也大幅下挫的局面。可见,国内铸造机械行业 受其行业形势的影响十分明显。
以严格的质量标准控制,满足顾客对产品实物质量的期望和要求。规范化的质量管理渗透于每一个生产环节,的售后服务解除了每个用户的后顾之忧。沈阳东明特钢制造有限公司出售的铸造件质量有保障,对于售出的铸造件,我们会在双方协商的时间内发货,并提供产品售出后质保一年的售后服务。
江西铸造件批发-沈阳市实惠的铸造件批售。
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、避免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
(1)铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,极易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
铸钢件造型操作
1、铸钢件操作流程
顺序是:选取合适砂箱→放置木模→填砂→紧实→放置上砂箱→安置浇冒口→填砂→紧实→起模修型→硬化
2、铸钢件操作方法及质量标准
(1)根据铸件模型的形状和大小,选取合适的砂箱。
(2)把铸件模型放到砂箱内的适当位置。
(3)往砂箱中加入适当造型砂,使用工具将砂箱中的造型砂紧实,紧实程度要适中。
(4)用刮板刮去高出砂箱的造型砂,使砂型表面和砂箱的边缘平齐。
(5)用毛刷清理模型表面浮砂,覆盖塑料薄膜并使薄膜平整。
(6)放置上砂箱,上、下砂箱箱口要对齐。
(7)在上砂箱中合适位置放置浇冒口,添加造型砂并紧实。
(8)分箱起模,修型并扎气眼硬化。
您的满意是我们的追求,诚信经营是打开市场的钥匙。近年沈阳东明特钢制造有限公司在机械五金加工行业风生水起,为中小型企业解决购买铸造件遇到的问题,获得良好的评价,是一家值得您信赖的有限责任公司。东明特钢在业内已占有一席之地,公司竭诚欢迎广大的客户莅临公司参观、指导。地址:沈阳市苏家屯区青城街88号
如果您对我们的产品及服务有兴趣,想要进一步了解江西铸造件批发,铸造件请联系我们


