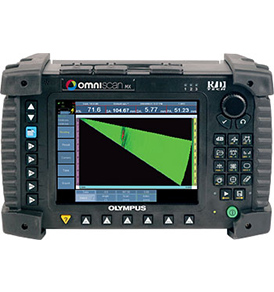
苏州德斯森电子有限公司为您提供广东手持探伤仪哪里有相关信息,超声探伤仪具有自动检测和自动控制功能,可以实现对零件的全程监视,它可用于各种金属材料的探伤。例如,金属内部发生了一些小故障时,可通过超声波来检查零件缺陷。在一次探伤过程中,可以对其进行自动检测,并将检验结果通过超声波传送到相应的测试仪器上。超声波探伤仪是利用超声能透入金属材料的深处,并由一截面进入另一截面时,在界面边缘发生反射的特点来检查零件缺陷的一种方法,当超声波束自零件表面由探头通至金属内部,遇到缺陷与零件底面时就分别发生反射波,在荧光屏上形成脉冲波形,根据这些脉冲波形来判断缺陷位置和大小。
广东手持探伤仪哪里有,射线探伤仪能检查机加工件内部有没有明显的裂纹、砂眼和夹杂等。它能检验机加工件内部有无裂纹、砂眼和夹杂等。射线探伤仪的工作原理是,通过射频探伤仪对机加工件进行测量。在机床内部,用于检验机加工件内部有无明显的裂纹、砂眼和夹杂等。它能检查机床内部有无明显的裂纹、砂眼和夹杂等。数字式超声波技术可以在机加工件内部的各种材料上进行检验。射线探伤仪主要有射线探伤仪、辐照探伤仪和辐射检测器等。射线探伤仪,是用于机加工件的一种高精度、高速度和低功耗的传感器。
超声波探伤仪是一种新型的机加工设备,它的较大特点是能在机加工件内部进行精密测量。它采用了高频电源和高速电传感器,可实现数字化、全自动化和自动化。探伤仪的检验方法有两种(1)检查机加工件内部是否存在缺陷,如果存在缺陷,就可以进行探伤;(2)检查机加工件内部是否存有明显的暗伤,如果没有明显的暗伤则可以进行探伤。由于机加工件外表面是无色、透光、透气、透湿的,所以探伤仪应该具备良好的防水性能。机加工件的表面是否存在明显的暗伤,是检验探伤仪是否合格与否的重要标志。
探伤仪供应,粉探伤仪适用于零件表面的探伤,主要适用于湿磁粉法检测曲轴、凸轮轴、花键轴等各种中小型零件的表面及近表面因铸造、淬火、加工、疲劳等原因引起的裂纹及细微缺陷,是单件检测,小批抽检,大批量检测的机型。弱磁钢丝绳探伤仪磁化过程注意事项确认正确安装完成,推动或把持磁化仪,使其从确定的起点到确定的终点与被测钢丝绳完成连续相对运动;整个磁化过程保持连续,不能在某一点停留时间过长,不得在中途打开仪器;记录磁化方向;磁化前应确定钢丝绳上有无磁信号,如果有磁信号则应按照讲义“带磁信号钢丝绳磁化方法”中所规定的步骤进行磁化;磁化过程中钢丝绳的运行速度应控制在2m/s以内,以确保设备以及操作人员的安全。
超声波在介质中传播时,在不同质界面上具有反射的特性,如遇到缺陷,缺陷的尺寸等于或大于超声波波长时,则超声波在缺陷上反射回来,探伤仪可将反射波显示出来;如缺陷的尺寸甚至小于波长时,声波将绕过射线而不能反射。射线探伤仪,是利用超声波技术,在机器上安装射频探针或放大器进行测量。射频探针可以在电子计算机上检测到的任何一个位置。它能检验机加工件内部有没有裂纹、砂眼或夹杂等。射频探针可以检测到的任何一个位置,是在机器上安装射频探针或放大器进行测量的任何一个位置。它能检查机加工件内部有无裂纹、砂眼和夹杂等。
探伤仪可以对工件进行检验,如果有暗伤或裂纹,则需要对探伤仪进行修补和补充。在测量过程中,由于探伤仪的测量范围很广泛,所以在测试过程中常常发生一些误差。因此在使用探伤仪时要注意检查其是否存有缺陷,如果有题应立即更换。探伤仪波声的方向性好,频率越高,方向性越好,以很窄的波束向介质中辐射,易于确定缺陷的位置;超声波的传播能量大,如频率为1MHZ的超声波所传播的能量,相当于振幅相同而频率为HZ的声波的万倍。